Bulles d'air en pierre reconstituée : 5 astuces pour les éviter
Une dalle sortie du moule avec une grappe de trous en surface n'est pas un simple détail esthétique. Ces cavités signalent que de l'air est resté piégé dans le mortier frais, au contact du moule ou dans la masse de la pièce.
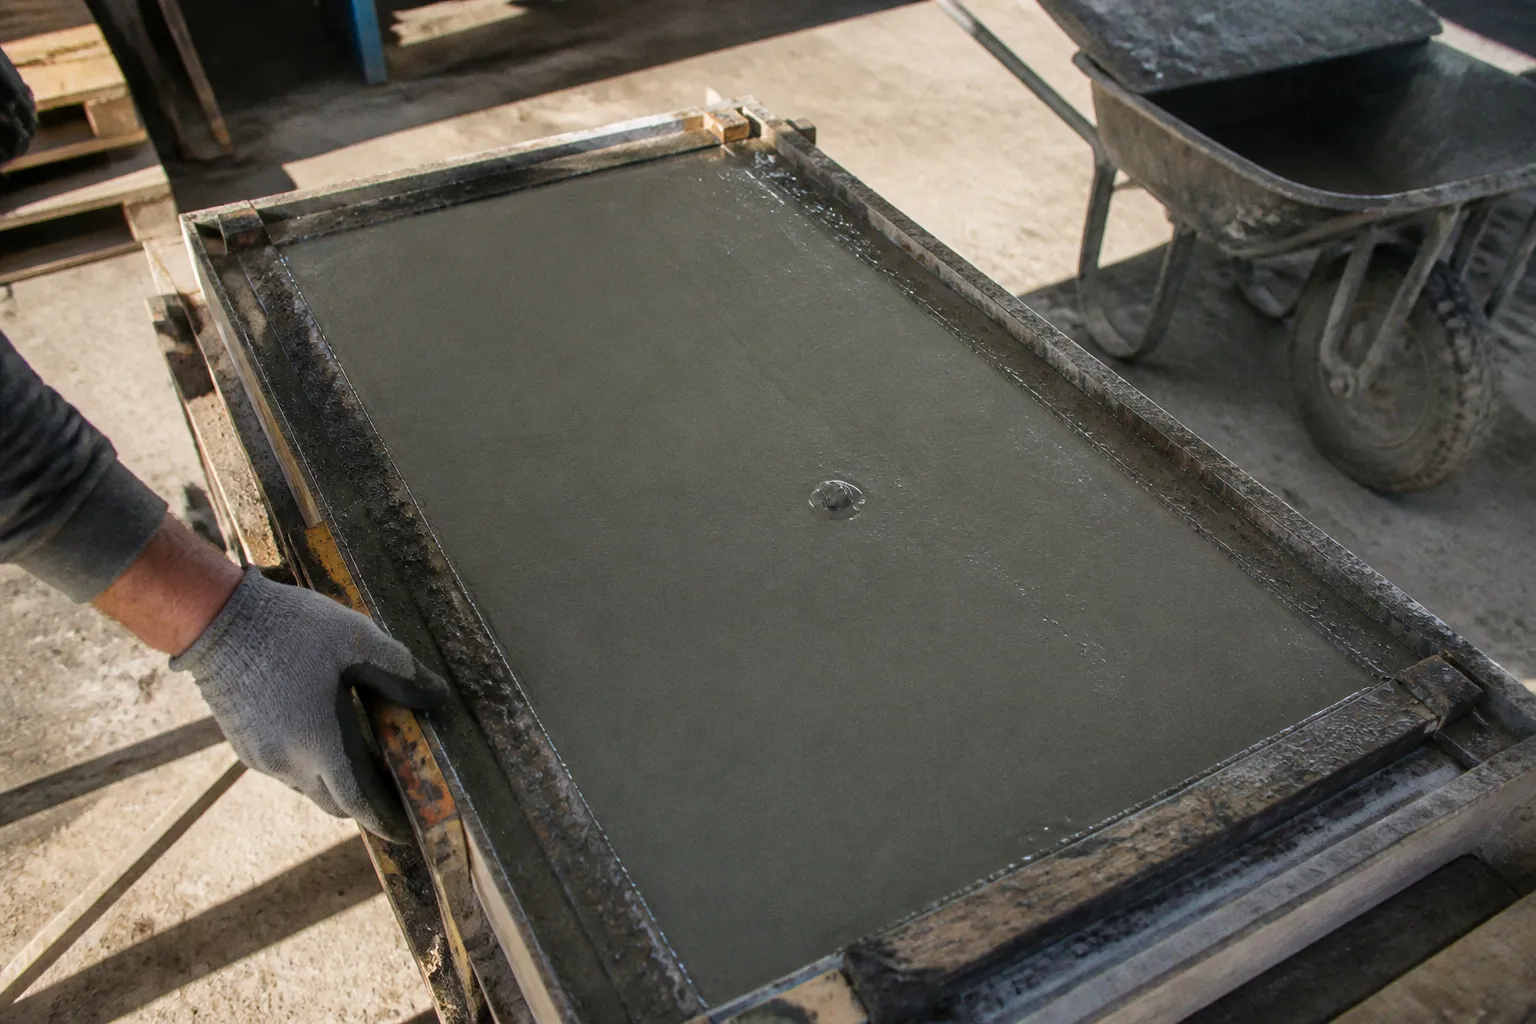
Bulles d'air en pierre reconstituée: 5 astuces pour les éviter
Selon leur profondeur et leur répartition, elles peuvent surtout dégrader l'aspect, mais aussi favoriser la pénétration de l'eau et fragiliser localement la surface.
L'eau qui entre dans une cavité peut geler. Son volume peut alors augmenter jusqu'à 9 %, ce qui exerce une pression sur les parois du pore. Répété dans un climat exposé au gel, ce phénomène peut contribuer à l'écaillage, à l'ouverture de fissures ou à la dégradation progressive de la pièce. Il ne provoque pas automatiquement un éclatement: le résultat dépend notamment de la porosité du matériau, de son taux de saturation, de l'exposition et de la qualité de la cure.
En atelier, on appelle ce défaut le bullage. Sur un chantier, il se traduit par une surface à reprendre, une pièce déclassée ou une série à contrôler. Pour réussir un moulage de pierre reconstituée sans bulles, il faut agir sur plusieurs paramètres à la fois: la formulation, la préparation du moule, la vibration, l'agent de démoulage et les conditions de prise. Ces paramètres interagissent, mais leur analyse peut se faire dans un ordre logique.
Pourquoi le bullage dégrade la pièce
Une bulle d'air est un vide laissé dans le mortier frais au moment du coulage. Si elle n'est pas évacuée, elle reste présente après le durcissement. Sa forme et son emplacement donnent souvent une indication sur l'origine du défaut: bulles alignées dans les reliefs du moule, pores diffus sur une surface trop riche en eau, cratères plus larges autour d'une accumulation d'agent de démoulage.
Trois conséquences apparaissent généralement.
1. L'aspect de surface se dégrade. La pièce présente des micro-trous, des piqûres ou des cratères de quelques millimètres. La teinte peut sembler moins régulière, surtout lorsque les cavités retiennent la poussière ou l'humidité. La pierre reconstituée perd alors une partie de l'aspect dense et homogène recherché.
2. La résistance locale peut diminuer. Un réseau de pores ouverts réduit la continuité du mortier. Les effets ne sont pas identiques sur une dalle mince, une margelle ou un élément massif, mais les zones très bullées sont plus vulnérables aux chocs, à l'abrasion et aux efforts concentrés.
3. La tenue dans un environnement humide et soumis au gel peut être affectée. L'eau trouve plus facilement son chemin dans une surface poreuse. En gelant, elle peut augmenter de volume jusqu'à 9 %. La répétition des cycles peut alors favoriser l'écaillage ou la fissuration, sans qu'il soit possible d'associer ce phénomène à un délai fixe valable pour toutes les pièces.
Une cavité de surface n'est pas forcément un problème structurel immédiat, mais elle devient un point d'entrée pour l'eau. Plus la pièce est exposée à l'humidité, au gel et aux variations de température, plus ce défaut mérite d'être traité en amont.
Le bullage ne relève donc pas d'une cause unique. La formulation du mortier, la géométrie du moule, la viscosité, l'intensité de la vibration, la quantité de démoulant et les conditions de mise en œuvre peuvent chacune jouer un rôle. Une correction efficace commence par l'observation du défaut, puis par la modification d'un seul paramètre à la fois.
Reboucher les trous peut améliorer une pièce déjà démoulée, mais cette reprise ne corrige pas la cause. Si les cavités se répètent sur toute une série, il faut revenir au procédé de fabrication.
1. Maîtriser le rapport eau/ciment et l'usage des superplastifiants
Le dosage conditionne la capacité du mortier à remplir le moule et à laisser remonter l'air. Un mélange trop riche en eau devient plus fluide, mais cette fluidité supplémentaire peut s'accompagner d'une évaporation plus importante, d'une surface farineuse, d'un retrait accru et de pores plus nombreux. À l'inverse, un mortier trop sec se déplace mal dans les angles et autour des reliefs. Les bulles restent alors coincées parce que le mélange n'a pas assez de mobilité pour les libérer.
La base courante d'une formulation de pierre reconstituée repose sur un équilibre entre ciment, sable et granulats. Le ratio de trois volumes de granulats et de sable pour un volume de ciment peut servir de repère de départ, mais il ne remplace pas une formulation adaptée à la granulométrie, à l'épaisseur de la pièce et à la finition recherchée. Un sable très fin, par exemple, demande souvent davantage d'eau pour atteindre une même ouvrabilité. Le mélange devient alors plus sensible au bullage et au retrait.
La quantité d'eau doit être mesurée plutôt qu'ajoutée progressivement au jugé. Une gâchée qui paraît trop liquide ne doit pas être corrigée en rajoutant du ciment sans réflexion: cela modifie aussi le retrait et l'équilibre granulaire. De même, un mortier difficile à étaler ne justifie pas automatiquement un ajout d'eau. Il faut d'abord vérifier la proportion de fines, le temps de mélange et la compatibilité du plastifiant.
À titre de simple repère de masse, 16 kg de mortier pour 12 litres moulés correspondent à environ 1,33 kg par litre, et non à 1,66 kg par litre. Cette équivalence reste indicative: la densité réelle varie selon la composition, l'humidité des granulats et la présence d'air dans le mélange. Elle peut néanmoins aider à repérer une erreur grossière de calcul entre le volume préparé et la quantité de matière utilisée.
Les superplastifiants conformes à la norme NF EN 934-2 permettent d'améliorer la fluidité sans augmenter directement le rapport eau/ciment. Ils ne rendent pas un mauvais dosage correct, mais ils offrent une marge utile lorsque le mortier doit entrer dans des reliefs fins ou s'étaler dans un moule peu accessible. Le produit doit être incorporé selon les indications de sa fiche technique, car un surdosage peut modifier la prise, entraîner une remontée d'eau ou perturber la texture de surface.
| Situation au démoulage | Cause possible | Piste de correction |
|---|---|---|
| Pores diffus et surface farineuse | Excès d'eau ou remontée d'eau pendant la vibration | Réduire l'eau, vérifier la granulométrie et ajuster la fluidité avec un plastifiant compatible |
| Bulles concentrées dans les angles | Mortier trop ferme ou couche d'accroche insuffisante | Améliorer la mise en place dans les reliefs et revoir la vibration |
| Mauvaise reproduction des motifs | Mélange trop sec, granulats trop gros ou reliefs mal enduits | Adapter la consistance et appliquer une couche de contact régulière |
| Retrait marqué et microfissures | Eau excessive, excès de pâte ou cure insuffisante | Revoir la formulation et protéger la pièce pendant la prise |
| Surface grasse ou cratères isolés | Accumulation de produit démoulant | Essuyer le moule et réduire le film appliqué |
Le superplastifiant sert à obtenir un mortier plus mobile sans le diluer. La fluidité doit venir de la formulation, pas d'un ajout d'eau effectué au dernier moment.
2. Préparer le moule: la couche d'accroche au pinceau
L'air se coince facilement dans les angles, les nervures, les gravures et les textures fines du moule. C'est particulièrement visible sur les pièces qui reproduisent une pierre éclatée ou un relief irrégulier. Si le mortier arrive directement en masse, il peut contourner certaines cavités au lieu de les remplir. L'air reste alors plaqué contre la matrice et forme une série de trous qui reprend exactement le dessin du moule.
La couche d'accroche, souvent réalisée sous forme de barbotine, sert à traiter ces zones avant le coulage principal. Elle ne remplace pas la vibration, mais elle facilite le contact entre la surface du moule et le mortier.
La méthode peut se dérouler en trois temps:
1. Préparer une barbotine de ciment et d'eau, suffisamment fluide pour entrer dans les reliefs, mais assez épaisse pour ne pas se séparer immédiatement. Elle doit être homogène et débarrassée des grumeaux.
2. Badigeonner le fond du moule et ses reliefs avec un pinceau adapté. Insister sur les angles vifs, les arêtes fines et les nervures profondes. La barbotine doit couvrir la surface sans former de flaques.
3. Couler le mortier principal alors que la couche est encore humide et active. Si elle sèche complètement avant le remplissage, elle peut se comporter comme une interface faible ou comme un film qui gêne l'adhérence.
La barbotine remplit une partie des microcavités avant l'arrivée du mélange principal. Elle favorise aussi le contact avec la matrice et limite la formation d'une poche d'air entre le moule et la première couche de mortier. En revanche, une couche trop épaisse ou trop liquide peut créer ses propres défauts: coulures, variations de teinte, retrait local ou zone superficielle moins résistante.
Le pinceau doit suivre la géométrie de la matrice sans emprisonner de nouvelles poches. Dans un moule en silicone ou en élastomère souple, une brosse douce évite de déformer les reliefs. Dans un moule rigide en bois, en polyester ou dans un matériau comparable, une brosse à poils courts permet de mieux pousser la barbotine dans les détails.
La propreté du moule compte autant que le geste. Des restes de mortier durci, de poussière ou d'ancien démoulant peuvent empêcher la couche d'accroche de se répartir correctement. Avant chaque série, les reliefs doivent être inspectés à la lumière rasante: les défauts les plus difficiles à voir sont souvent ceux qui réapparaissent ensuite sur chaque pièce.
3. Organiser la vibration: faire remonter l'air sans ségrégation
La vibration réorganise les grains du mortier frais et aide les bulles à remonter vers la surface. Elle ne consiste pas à secouer le moule le plus fort possible. Son efficacité dépend de la consistance du mélange, de la forme de la pièce, de l'épaisseur coulée et de la rigidité de la matrice.
Pour des dalles, des margelles ou des séries de petites pièces, une table vibrante offre un mouvement régulier et reproductible. Le moule est installé sur la table, puis la vibration est déclenchée après le coulage. La durée et l'intensité doivent être ajustées progressivement. Un bon indicateur est l'évolution de la surface: elle devient plus régulière, les bulles remontent puis se raréfient. Il faut arrêter lorsque l'air visible a été évacué, sans prolonger inutilement le cycle.
Pour les petits moules souples ou les pièces produites en faible quantité, le tapotement manuel peut suffire. On peut tapoter les parois avec un maillet en caoutchouc ou faire vibrer doucement le support sur lequel repose le moule. Le mouvement doit rester uniforme. Des chocs trop brusques risquent de déplacer le mélange, de déformer les arêtes ou de faire remonter la pâte au détriment des granulats.
Les durées ne peuvent pas être transposées mécaniquement d'un atelier à l'autre. Une pièce de 30 mm d'épaisseur ne réagit pas comme une margelle de 50 à 60 mm, et un mortier riche en fines ne se comporte pas comme une formulation plus granulaire. Les valeurs utilisées en production doivent donc être validées par des essais sur le moule et le mélange réellement employés.
Une aiguille vibrante de chantier n'est pas automatiquement adaptée à une petite matrice. Son emploi peut provoquer une ségrégation du mélange, déplacer les granulats, déformer un moule souple ou endommager des reliefs fragiles. Ces effets sont des risques, non des conséquences garanties; ils deviennent toutefois suffisamment importants pour justifier une grande prudence. Pour une petite pièce, la table vibrante ou le tapotement contrôlé sont généralement plus faciles à maîtriser.
Deux erreurs reviennent souvent:
- Vibrer trop peu. Les bulles restent visibles dans les angles, sous les arêtes et contre les parois verticales. La surface paraît correcte au centre, mais le démoulage révèle des manques sur le pourtour.
- Vibrer trop longtemps ou trop fort. Les granulats peuvent descendre tandis que l'eau et les fines remontent. Le haut de la pièce devient alors plus riche en liant et parfois plus fragile à l'usure. C'est le début d'une ségrégation.
La vibration doit intervenir pendant la phase où le mortier est encore suffisamment plastique pour se réorganiser. Une vibration tardive peut perturber la prise sans remettre correctement les grains en mouvement. Si le mélange a déjà commencé à raidir, mieux vaut le retirer plutôt que tenter de le sauver par des chocs supplémentaires.
4. Gérer les agents de démoulage pour éviter les poches de surface
L'agent de démoulage facilite le décollement de la pièce, mais son excès crée exactement le type de défaut que l'on cherche à éviter. Un film trop épais peut empêcher la barbotine d'adhérer à la matrice. Une flaque dans un angle peut repousser le mortier et laisser un cratère sombre ou une cavité irrégulière. Le produit peut aussi remonter à la surface et provoquer des différences de teinte.
L'application doit produire un film mince et régulier. Selon le produit, on peut utiliser un pulvérisateur ou un chiffon légèrement imprégné puis essoré. Le chiffon doit déposer une pellicule, pas mouiller le moule. Après l'application, l'excédent est retiré avec un tissu propre et sec, notamment dans les angles et au pied des reliefs.
Le moule ne doit pas être couvert d'huile au point de briller. Il doit présenter une protection uniforme, sans accumulation visible. Le temps d'attente avant le coulage dépend de la formulation du démoulant, de la température et des recommandations du fabricant. Une durée de quelques minutes peut convenir à certains produits, mais elle ne doit pas être transformée en règle générale: la fiche technique reste la référence.
La compatibilité avec le matériau du moule est essentielle. Un solvant inadapté peut gonfler, ramollir ou dégrader une matrice en silicone ou en élastomère. Le démoulage devient alors plus difficile, les reliefs se déforment et les défauts se reproduisent d'une pièce à l'autre. Pour un moule en bois, une huile mal choisie peut pénétrer dans le support, rancir ou modifier la teinte de la pierre reconstituée. Une cire ou une huile minérale compatible, appliquée en couche très fine, est souvent plus facile à contrôler.
Il faut également éviter de mélanger plusieurs produits sans vérifier leur compatibilité. Un ancien film de démoulant peut modifier le comportement du suivant et créer une surface irrégulière. Lorsqu'un changement de produit est nécessaire, le nettoyage du moule doit être suffisamment complet pour que l'essai soit lisible.
5. Protéger la pièce pendant la cure et le démoulage
Le démoulage n'est pas une formalité qui commence dès que la surface semble dure. Une pièce peut être suffisamment ferme pour être manipulée en apparence tout en restant vulnérable aux arrachements, aux éclats et aux déformations. Un démoulage trop précoce ouvre les arêtes et peut agrandir les cavités déjà présentes. Un démoulage trop brutal, avec un moule mal préparé, transforme parfois une petite imperfection de surface en éclat visible.
La cure doit limiter les pertes d'eau trop rapides. Une exposition directe au soleil, un courant d'air ou une température élevée peuvent dessécher la surface alors que le cœur de la pièce reste encore humide. Cette différence de séchage favorise le retrait et les microfissures, surtout dans les éléments minces. À l'inverse, une pièce placée dans un environnement très froid ou soumise rapidement à l'humidité et au gel n'a pas encore développé les mêmes caractéristiques qu'un élément correctement mûri.
La protection pendant la prise doit rester compatible avec la finition recherchée. On cherche à maintenir des conditions régulières, sans créer de condensation excessive ni déplacer le mortier frais. Les pièces doivent aussi être posées sur un support stable et suffisamment plan. Une dalle qui fléchit pendant les premières heures peut sortir du moule avec une géométrie correcte en apparence, puis présenter une déformation au stockage.
Le démoulage de pierre reconstituée demande enfin un geste progressif. On décolle d'abord les bords, puis les zones de relief, sans forcer sur une seule arête. Si le moule résiste, il faut rechercher la cause: manque de démoulant, prise insuffisante, contre-dépouille ou déformation de la matrice. Tirer davantage ne règle pas le problème; cela augmente seulement le risque d'arrachement.
Contrôler une pièce avant de lancer une série
Avant de lancer une production importante, quelques pièces d'essai permettent de vérifier la compatibilité entre le mélange, le moule et le mode de vibration. L'objectif n'est pas seulement de compter les trous. Il faut observer leur emplacement et leur forme, car ils indiquent souvent l'étape à revoir.
Les principaux points d'observation sont les suivants:
- La surface visible. Les piqûres, cratères et pores ouverts doivent être évalués selon la distance d'observation et la finition prévue. Une micro-porosité régulière n'a pas la même signification qu'une cavité profonde concentrée dans une zone exposée.
- Les arêtes. Des arêtes arrondies ou ébréchées peuvent signaler un moule mal rempli, une vibration insuffisante ou un démoulage trop précoce.
- Le dos de la pièce. Une zone creuse ou un aspect irrégulier peut révéler que l'air n'a pas été évacué du côté opposé à la face visible.
- La reproduction des motifs. Les reliefs doivent être remplis sans manque, bavure ni alignement de bulles. Des défauts qui suivent exactement le dessin de la matrice orientent vers la préparation du moule ou la couche d'accroche.
- La teinte. Une zone plus sombre peut provenir d'une accumulation de démoulant, d'une variation d'humidité ou d'un dosage irrégulier.
- La cohésion de surface. Une surface poudreuse mérite une vérification de la formulation, de la quantité d'eau, de la ségrégation et des conditions de cure.
Si la pièce de test présente du bullage, il est préférable de revenir à la cause la plus probable plutôt que de modifier toute la recette. L'ordre de travail peut être le suivant: vérifier le dosage et la consistance, inspecter la couche d'accroche, ajuster la vibration, puis revoir le film de démoulage et les conditions de cure. Un seul changement à la fois permet de comprendre ce qui améliore réellement le résultat.
Une pierre reconstituée correctement moulée peut sortir avec une surface nette et des arêtes régulières, mais la qualité finale dépend de l'ensemble du procédé. Une bonne mise en œuvre réduit les défauts et améliore la cohésion de la pièce; elle ne garantit pas, à elle seule, une résistance au gel-dégel sans éclatement. La formulation, la porosité, la saturation en eau, la cure et les conditions d'exposition restent déterminantes.
Le bullage se traite donc avant le démoulage, dans la préparation de chaque gâchée et de chaque moule. Le bon réglage n'est pas celui qui produit le plus de vibration ou le mortier le plus liquide. C'est celui qui permet au mélange de remplir les reliefs, de libérer son air et de durcir dans des conditions régulières, sans ségrégation ni excès de démoulant. C'est cette discipline, pièce après pièce, qui rend le moulage de pierre reconstituée sans bulles réellement reproductible.