Bulles dans la pierre moulée : 5 techniques de vibration
Dans un moulage en pierre reconstituée, l’air ne disparaît pas spontanément lorsque la pâte remplit le moule. Il reste accroché aux granulats, emprisonné dans les angles, plaqué contre les parois ou retenu sous les reliefs de la matrice.
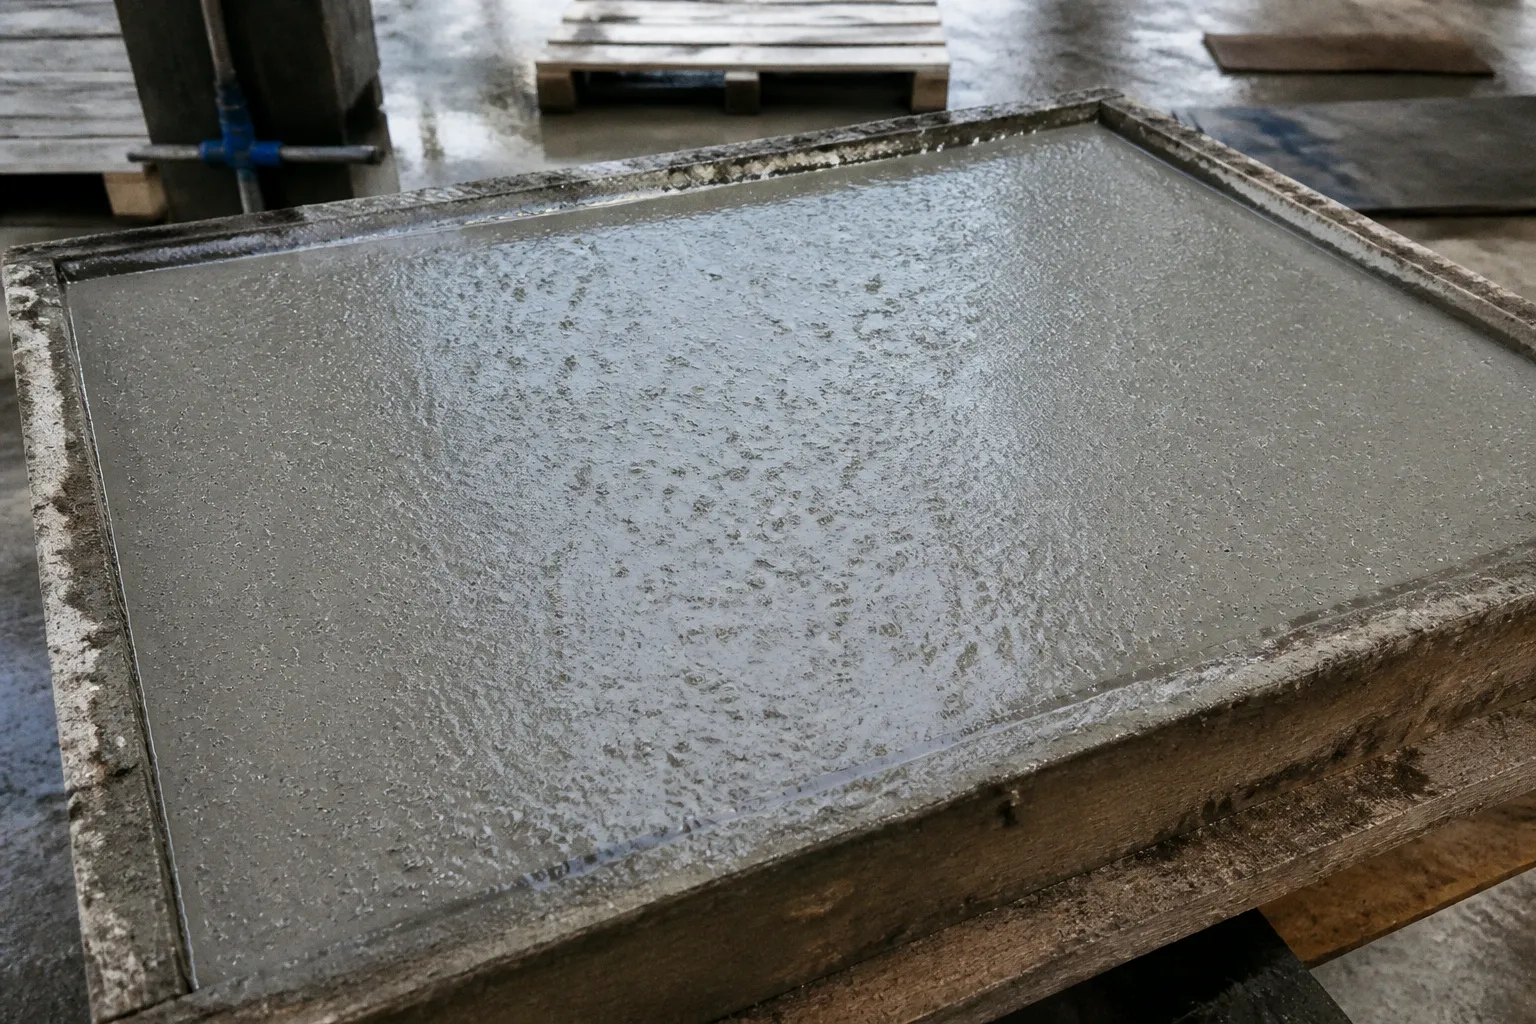
Bulles dans la pierre moulée: 5 techniques de vibration
Sur une dalle, une margelle ou un élément de parement, ces vides peuvent rester invisibles au démoulage. Ils réapparaissent ensuite sous forme de pores, de cratères, d’éclats ou de zones qui se salissent plus vite que le reste de la pièce.
Le premier réflexe consiste souvent à accuser le ciment, les pigments ou l’hydrofuge. Pourtant, dans beaucoup de cas, le problème vient surtout du procédé: la pâte n’a pas été suffisamment fluidifiée pour libérer son air, ou elle a été vibrée trop tard, trop faiblement ou de manière irrégulière. Pour éviter les bulles d’air dans la pierre reconstituée moulée, il faut donc choisir une vibration adaptée à la géométrie de la pièce, à son épaisseur et à la consistance du mélange.
Vibrer n’est pas un geste de finition réservé aux unités industrielles. C’est une étape de densification. Elle distingue une pièce compacte, régulière et durable d’un moulage qui conserve des défauts de surface et une porosité excessive. La bonne méthode n’est toutefois pas la même pour une dalle mince, une margelle avec nez de marche, une vasque profonde ou un bloc massif.
La physique du débullage: pourquoi l’air s’emprisonne dans vos moules
À la sortie du malaxeur, une pâte de pierre reconstituée contient du liant hydraulique, des granulats, de l’eau, des adjuvants et de l’air. Cet air entre dans le mélange pendant le malaxage, lorsque les pales brassent la pâte, mais aussi au moment du remplissage du moule. Une chute trop haute, un remplissage effectué dans un angle fermé ou une pâte trop visqueuse favorisent la formation de poches.
Les moules présentant des contre-dépouilles, des veinures ou des arêtes marquées sont particulièrement exigeants. La pâte doit contourner les reliefs sans laisser de poche sèche derrière eux. Si elle manque de mobilité, l’air reste plaqué contre la surface du moule. C’est l’une des causes classiques des petits cratères visibles sur la face de parement après démoulage.
La vibration agit de manière temporaire sur la structure du mélange. Les grains se réorganisent, les frottements internes diminuent et la pâte devient momentanément plus mobile. Les bulles peuvent alors se déplacer vers la surface et s’échapper. La vibration ne crée pas de vide à la place de l’air: elle donne simplement au mélange la mobilité nécessaire pour que cet air puisse migrer.
Deux paramètres sont liés dans ce phénomène:
- La fréquence, c’est-à-dire le nombre d’oscillations produites par seconde, influence la manière dont la pâte réagit et la vitesse de réarrangement des grains.
- L’amplitude, qui correspond au déplacement de la masse vibrante, conditionne l’énergie transmise au moule ou au béton.
- La durée d’action détermine le temps laissé aux bulles pour remonter, mais aussi le risque de ségrégation si la vibration se prolonge inutilement.
- La consistance de la pâte reste déterminante: un mélange très sec ne réagit pas comme une pâte fluide, et une pâte trop liquide ne devient pas automatiquement plus dense parce qu’on la vibre.
La vibration fluidifie la pâte pendant un temps limité. Elle aide l’air à sortir, mais elle ne corrige ni un mauvais dosage, ni un excès d’eau, ni une pâte déjà séparée.
Il faut également distinguer les bulles d’air des défauts qui leur ressemblent. Un petit trou régulier sous la peau peut venir d’un air mal évacué. Une zone friable, une laitance abondante ou une différence nette de teinte peuvent plutôt signaler un excès d’eau, une ségrégation des granulats ou un démoulage trop précoce. Dans ces cas, augmenter la durée de vibration ne règle pas la cause du problème.
La sur-vibration est un défaut aussi réel que la sous-vibration. Si l’on insiste trop longtemps, les granulats lourds peuvent descendre, l’eau remonter et la pâte se stratifier. On obtient alors une pièce dont la masse paraît compacte dans sa partie inférieure, mais dont la peau reste fragile ou irrégulière. La bonne durée se détermine donc en observant le mélange: les grosses remontées d’air diminuent, la surface devient plus homogène et la pâte se met en place. Lorsque la ségrégation commence, il est déjà trop tard pour gagner en qualité.
La table vibrante: le standard industriel pour une densité optimale
La table vibrante transmet les oscillations au moule par son support. Le moule est posé ou fixé sur une plateforme animée par un moteur vibrant, puis rempli progressivement. L’énergie passe de la table au moule, du moule à la pâte, et permet au mélange de se répartir dans les zones difficiles d’accès.
C’est la solution la plus régulière pour les dalles, les margelles, les appuis de fenêtre et les petits éléments de parement fabriqués en série. Son intérêt ne tient pas seulement à sa puissance. Il réside surtout dans la répétabilité: une fois la machine réglée, chaque moule reçoit une vibration comparable. Le résultat dépend moins de la force exercée par l’opérateur ou de la manière dont il frappe le support.
Pour qu’une table soit réellement efficace, plusieurs points doivent être maîtrisés:
- Le moule doit être suffisamment rigide pour ne pas absorber toute l’énergie dans ses propres déformations.
- Le support doit rester stable. Une table qui se déplace ou repose sur un sol irrégulier transmet mal les vibrations.
- Le remplissage doit être progressif, surtout lorsque le moule comporte des reliefs ou des réservations.
- Les moules doivent être correctement répartis sur la plateforme. Une charge concentrée dans un seul angle peut modifier le comportement de la table.
- La vibration doit commencer assez tôt, avant que les premières zones de pâte ne perdent leur mobilité.
Une table vibrante ne remplace pas une bonne préparation du moule. Un démoulant appliqué en excès peut former un film qui retient des bulles contre la paroi. À l’inverse, un moule mal nettoyé ou couvert de résidus modifie la surface de la pièce et rend le débullage plus difficile. Il faut aussi éviter de verser toute la gâchée au même endroit: la pâte doit être déposée sans créer de grandes poches d’air sous les granulats.
La table est particulièrement adaptée aux pièces relativement plates et aux épaisseurs modérées. Elle montre davantage ses limites lorsque le moule est profond, étroit ou très compartimenté. Les vibrations s’amortissent en traversant la paroi et la masse de béton. Une zone située sous un relief prononcé peut donc rester mal remplie alors que la surface générale semble parfaitement nivelée.
Dans ce cas, on peut rapprocher le moule d’un bord de la table, modifier l’ordre de remplissage ou combiner la vibration externe avec une action locale. Il ne faut pas chercher à résoudre un problème de géométrie uniquement en augmentant l’intensité de la machine. Une vibration trop énergique peut déplacer les granulats et accentuer les différences de texture.
La pervibration par aiguille: maîtriser les pièces de grand volume
La pervibration interne agit directement dans la masse. Une aiguille vibrante est introduite dans la pâte fraîche afin de transmettre les oscillations au cœur de la pièce. Cette méthode convient aux éléments épais ou profonds pour lesquels une vibration externe ne pénètre pas suffisamment: piliers, vasques, pots, blocs de parement, marches massives et pièces présentant une forte hauteur de remplissage.
L’aiguille ne doit pas être utilisée comme un outil pour déplacer toute la pâte d’un côté à l’autre du moule. Elle densifie localement le mélange. Si l’on s’en sert pour pousser le béton sur une grande distance, on risque de séparer les constituants et de créer des zones riches en pâte ou, au contraire, des poches de granulats.
Le choix du diamètre dépend de la largeur de la pièce, de l’espacement des armatures éventuelles, de la taille des granulats et de la forme du moule. Une aiguille trop grosse ne passe pas dans les zones étroites et peut marquer la pièce. Une aiguille trop fine agit sur un volume réduit et impose davantage de points d’enfoncement. Dans la pierre reconstituée décorative, la facilité de contrôle compte autant que la puissance.
Le geste doit rester méthodique:
1. Introduire l’aiguille verticalement et rapidement dans la pâte fraîche.
2. La maintenir quelques instants, sans la promener latéralement dans le moule.
3. Observer la zone autour de l’aiguille: les bulles remontent, la pâte se referme et la surface devient plus uniforme.
4. Retirer l’aiguille lentement afin que la pâte comble le canal laissé par son passage.
5. Recommencer en recouvrant partiellement la zone déjà traitée.
Les points d’enfoncement sont espacés selon le rayon d’action réel de l’aiguille, la consistance de la pâte et la rigidité du moule. Comme repère indicatif, on peut retenir un espacement de l’ordre de plusieurs fois le diamètre de l’aiguille, parfois proche de dix fois ce diamètre dans des conditions favorables. Pour une aiguille de 25 mm, cela correspond à environ 25 cm lorsque l’on retient ce repère de dix fois le diamètre, et non à 30 cm. Ce chiffre ne constitue toutefois pas une règle universelle: la portée diminue dans une pâte sèche, autour des granulats anguleux ou dans un moule très cloisonné. Un essai sur une pièce témoin reste plus fiable qu’une distance appliquée mécaniquement.
Avec une aiguille, l’espacement des points est un repère de travail, pas une constante gravée dans le béton: la pâte, le moule et le matériel imposent leur propre limite.
La pervibration présente une autre contrainte pour les pièces décoratives. Chaque introduction peut laisser un petit défaut à reprendre, surtout si l’aiguille atteint une face visible. Elle est donc plus facile à employer lorsque la surface concernée sera retournée, recouverte ou retravaillée. Pour une margelle ou une dalle dont la face supérieure doit rester impeccable, la table vibrante ou la vibration de surface sont généralement plus adaptées.
L’aiguille doit également être déplacée avec prudence dans les mélanges fortement pigmentés. Une action trop longue au même endroit peut modifier localement la répartition de la pâte et des granulats. Le problème n’est pas seulement esthétique: une zone sur-fluidifiée peut présenter une texture différente après séchage.
Règles vibrantes et surfaces planes: techniques pour les dalles
Pour les dalles, les margelles de piscine et les éléments horizontaux de faible épaisseur, la règle vibrante agit directement sur la surface. Elle combine deux opérations: la mise à niveau et la densification de la couche supérieure. En se déplaçant sur les guides du coffrage, elle fait remonter une partie de l’air tout en répartissant la pâte.
Cette méthode donne de bons résultats lorsque le moule est bien calé et que la surface est suffisamment accessible. Les rails ou les bords du coffrage doivent être propres, parallèles et placés à la hauteur prévue. Une règle qui accroche, bascule ou porte sur un support irrégulier transmet une vibration inégale et produit une surface qui l’est tout autant.
Le coulage doit avancer par bandes cohérentes. On verse une quantité raisonnable de pâte, on la répartit sans la pousser sur une distance excessive, puis on passe la règle avant que la zone ne commence à perdre sa mobilité. Les bandes successives doivent se rejoindre alors que la pâte reste encore capable de se fondre l’une dans l’autre. Une reprise sur une bande déjà prise peut devenir visible après démoulage et fragiliser la pièce.
La règle vibrante n’est pas un moyen de transport du béton. Si une grande quantité de pâte est déposée à une extrémité puis tirée sur toute la longueur du moule, les granulats peuvent se concentrer à certains endroits et la surface se charger en liant. Il vaut mieux répartir le mélange à la pelle, à la truelle ou avec un outil de dosage adapté, puis utiliser la règle pour corriger le niveau et éliminer les vides.
Sur les dalles minces, l’excès de vibration se remarque rapidement. La laitance remonte, les granulats s’enfoncent et la peau devient plus riche en pâte que prévu. Cette surface peut sembler très lisse avant le séchage, mais elle sera plus sensible aux rayures, à l’usure et aux variations d’aspect. Le passage doit donc être régulier et limité au temps nécessaire pour obtenir une surface fermée.
La taloche vibrante ou le lissage mécanique peuvent compléter le travail, mais ils ne remplacent pas le débullage de la masse. Ils améliorent surtout la couche supérieure. Si les bulles sont nombreuses dans l’épaisseur de la pièce, il faut agir au moment du remplissage avec une table, une vibration latérale du moule ou un coulage par couches.
Astuces d’atelier: vibrer sans matériel professionnel
Pour une pièce unique ou une très petite série, un équipement dédié n’est pas toujours disponible. On peut transmettre une vibration externe au moule avec une ponceuse, une scie dépourvue de lame ou un autre outil mécanique posé contre le support. Ces solutions peuvent aider, mais elles restent des compromis. Elles ne garantissent ni une fréquence stable, ni une amplitude régulière, ni une répartition homogène de l’énergie.
Le support joue alors un rôle essentiel. Un moule posé sur un établi lourd ne réagira pas comme un moule placé sur une planche souple. Il faut éviter les montages qui dissipent toute la vibration dans des éléments mobiles ou qui risquent de se déplacer pendant le remplissage. Le moule doit rester fermé, étanche et suffisamment rigide pour ne pas s’ouvrir sous la pression de la pâte.
La vibration artisanale doit être conduite par observation plutôt qu’au chronomètre. On surveille la disparition progressive des grosses bulles, la mise en place de la pâte dans les angles et l’aspect de la surface. Lorsque le mélange devient homogène et que la remontée d’air ralentit nettement, il faut arrêter. Prolonger l’opération uniquement parce que l’on craint de ne pas avoir assez vibré peut provoquer l’effet inverse de celui recherché.
Le coulage en deux temps
Le coulage en deux temps est particulièrement utile pour les pièces épaisses ou les moules qui retiennent l’air sous leurs reliefs. On dépose une première couche, on la met en vibration, puis on ajoute la seconde avant la prise. La première couche ne doit pas être laissée durcir: elle doit rester suffisamment fraîche pour que les deux masses adhèrent correctement.
Cette méthode permet de réduire la hauteur de pâte à densifier à chaque étape. Elle facilite aussi l’observation des zones qui se remplissent mal. Dans un moule profond, il est souvent plus efficace de travailler avec plusieurs couches maîtrisées que de remplir entièrement la forme avant de tenter de la débuller.
Le raccord entre les couches doit toutefois être soigné. Une vibration trop forte au moment du second remplissage peut remuer la première couche, créer une séparation ou faire remonter une quantité excessive de laitance. Il faut chercher une continuité de matière, pas une agitation maximale.
Ce que les outils de fortune ne permettent pas
Les systèmes improvisés peuvent convenir à une pièce décorative dont l’aspect sera ensuite patiné, brossé ou repris. Ils deviennent beaucoup plus aléatoires pour des séries de dalles ou de margelles où chaque pièce doit avoir la même densité, la même teinte et la même texture.
Ils ne permettent pas non plus de compenser un défaut de formulation. Si la pâte est trop sèche, elle restera difficile à mettre en place. Si elle est trop liquide, la vibration peut accélérer la séparation des constituants. Si le malaxage a incorporé beaucoup d’air, un outil posé contre la paroi ne suffira pas nécessairement à l’évacuer.
Avant de lancer une série, mieux vaut réaliser une pièce témoin avec le même moule, le même mélange et la même méthode de vibration. Il faut observer la face de parement après démoulage, mais aussi les chants et, si possible, une coupe d’une pièce non destinée à la vente. Les défauts internes donnent souvent une information plus utile que la seule apparence de la peau.
Les cinq méthodes, selon la pièce à fabriquer
| Méthode | Pièces adaptées | Atout principal | Limite à surveiller |
|---|---|---|---|
| Table vibrante | Dalles, margelles, petits éléments moulés | Régularité et bonne transmission au moule | Action moins efficace dans les zones très profondes ou cloisonnées |
| Aiguille vibrante | Piliers, vasques, blocs et pièces épaisses | Densification au cœur de la masse | Risque de ségrégation et marques aux points d’enfoncement |
| Règle vibrante | Dalles et surfaces horizontales | Mise à niveau et fermeture de la surface | Ne remplace pas une vibration en profondeur |
| Outil détourné | Pièces uniques et petits moules | Solution accessible pour un essai ou une réparation de procédé | Fréquence, amplitude et durée difficiles à stabiliser |
| Coulage en deux temps | Pièces épaisses ou moules à reliefs | Réduit la hauteur de pâte à débuller à chaque passe | Les couches doivent rester fraîches et bien se solidariser |
Le choix ne se résume donc pas à la puissance disponible. Une vibration forte n’est pas forcément une vibration adaptée. Pour une dalle mince, la régularité du passage et la maîtrise de la surface comptent davantage que la capacité à transmettre une énergie importante. Pour une pièce profonde, c’est la pénétration de l’action vibratoire qui devient prioritaire. Pour un moule très détaillé, le remplissage progressif et l’accès aux zones qui piègent l’air sont souvent plus décisifs que la machine elle-même.
Le verdict: vibrer n’est pas une option
Les défauts de moulage en pierre reconstituée sont rarement attribuables à un seul geste. La formulation, le malaxage, le démoulant, la géométrie du moule, le remplissage et la vibration forment une chaîne. Si l’un de ces éléments est mal maîtrisé, les bulles peuvent rester visibles malgré un équipement performant.
Pour une fabrication régulière, la table vibrante apporte la meilleure répétabilité sur les dalles, les margelles et les pièces de faible à moyenne épaisseur. Pour les éléments massifs, l’aiguille permet d’atteindre les zones que la vibration externe laisse intactes, à condition de respecter son rayon d’action et de ne pas l’utiliser pour déplacer la pâte. Pour les surfaces planes, la règle vibrante combine efficacement mise à niveau et fermeture de la peau. Quant aux outils détournés, ils ont leur place dans l’atelier lorsqu’on accepte leur caractère empirique et que l’on contrôle le résultat sur une pièce témoin.
La question n’est donc pas de vibrer le plus longtemps possible, mais de transmettre juste assez d’énergie, au bon endroit et au bon moment. Pour supprimer les bulles d’air dans un moule de pierre reconstituée, il faut laisser la pâte se mettre en place sans la séparer. C’est cette nuance qui fait la différence entre un débullage efficace et une pièce simplement agitée.
L’air piégé n’est pas nécessairement un défaut de matière. C’est souvent le signe qu’un procédé n’a pas donné au mélange les conditions nécessaires pour se densifier. Comprendre cette mécanique permet de choisir l’équipement avec plus de discernement, d’éviter les corrections improvisées et de produire des dalles ou des margelles dont la surface reste cohérente bien après le démoulage.